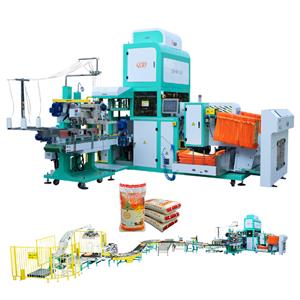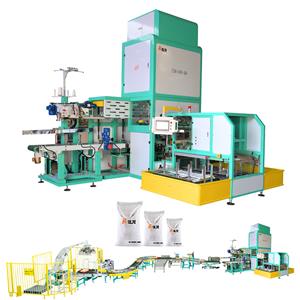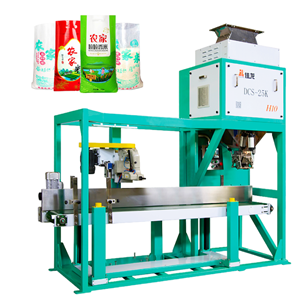
Choix de configuration de la chambre sur une ligne de conditionnement granulaire
L'agencement de la chambre fixe le débit maximal de la ligne avant même la commande d'une peseuse ou d'un convoyeur. Un prélèvement trop faible crée un goulot d'étranglement au niveau de la chambre de la machine d'emballage sous vide ; un prélèvement trop important immobilise les investissements. Les trois agencements courants diffèrent par la façon dont les opérations de chargement et d'évacuation se chevauchent, et cette différence détermine le choix de la machine d'emballage sous vide adaptée.
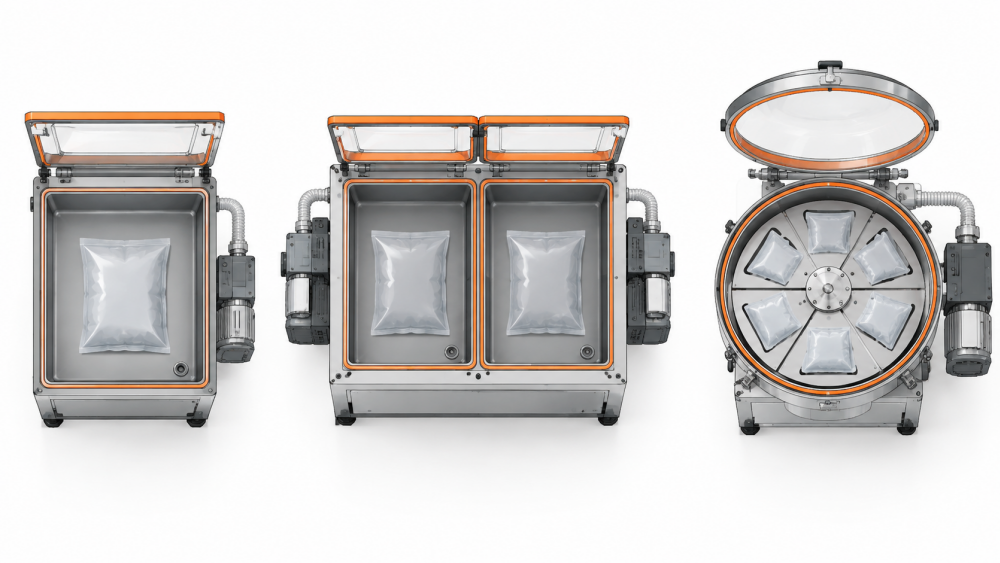
Chambre unique : simple et en série :Une chambre, un sachet, un cycle à la fois. Le chargement, la mise sous vide, le scellage et le déchargement s'effectuent séquentiellement ; le temps par sachet correspond donc à la somme de ces quatre étapes. Pour les ateliers traitant quelques centaines de sachets par jour, c'est le choix le plus judicieux : coût minimal, maintenance simplifiée, un seul opérateur. La limite apparaît dès que les volumes augmentent, car la chambre tourne à vide pendant le chargement du sachet suivant. Une ligne de conditionnement sous vide doit comporter une procédure écrite en cas de contrôle de scellage défectueux : ajuster, arrêter ou maintenir le sachet en attente, cette procédure étant définie avant le démarrage du cycle. Une simple liste de contrôle d'une page par poste est plus utile qu'un manuel d'utilisation volumineux pour les nouveaux opérateurs de machines de conditionnement sous vide, surtout durant leur première semaine.
Double chambre : moitiés superposées :En pratique, deux chambres partagent une seule pompe et un seul système de contrôle, fonctionnant en alternance. Pendant qu'une chambre se vide et se scelle, l'opérateur charge l'autre, ce qui réduit considérablement le temps d'inactivité et augmente la production horaire sans doubler l'encombrement. Ce système convient aux lignes de production de volume moyen fabriquant des sacs plats de riz, de graines ou de granulés, où un seul opérateur peut alimenter les deux chambres simultanément. Les machines d'emballage sous vide environnantes, notamment la peseuse et le convoyeur d'évacuation, doivent suivre le rythme d'alternance. Le principal inconvénient de nombreuses lignes réside dans la différence entre une machine d'emballage sous vide automatique décrite sur le papier et la même machine installée directement sur le lieu de production.
Agencements rotatifs et continus :Lorsque les sacs arrivent préformés sur un convoyeur et qu'aucun chargement manuel n'est souhaité, des tables rotatives ou des chambres à bande prennent le relais. Les stations gèrent simultanément le chargement, la mise sous vide, le scellage et l'évacuation des sacs, ce qui permet d'obtenir un temps de cycle long par station tout en maintenant un rendement élevé. Une ensacheuse sous vide automatique de ce type s'associe naturellement à des peseuses multi-têtes et constitue le cœur des lignes de conditionnement de céréales à haut volume, au prix d'un encombrement plus important, d'un investissement initial plus élevé et d'une maintenance plus coûteuse. Les particules fines inférieures à 200 microns génèrent de l'électricité statique lors du remplissage de l'ensacheuse sous vide automatique ; il est donc judicieux d'opter pour une barre ionisante ou un film antistatique.
Ce qui unit ces mises en page :Quelle que soit la configuration, trois éléments restent indispensables : une pompe dimensionnée pour un fonctionnement continu, une section de scellage sous vide adaptée au film et des paramètres d'évacuation réglés en fonction du produit. La disposition des chambres influence la manière dont ces tâches se chevauchent, sans pour autant les remettre en cause. Une ligne à double chambre mal étanche produit des sacs défectueux plus rapidement qu'une ligne à chambre unique, et c'est tout. Un fournisseur compétent de machines d'emballage sous vide vous expliquera les différences selon les produits et les responsables de chaque réglage. Lors de la comparaison des contrats de maintenance des scelleuses sous vide, tenez compte du coût d'une journée de production perdue.
Adapter la mise en page à vos chiffres :Un détail crucial : partez de la production journalière, divisez-la par les heures de travail et comparez le résultat aux temps de cycle démontrés pour chaque configuration, et non aux pics indiqués dans les brochures. Prévoyez une marge pour les changements de produits et le nettoyage. Si les chiffres se situent entre deux configurations, simulez une semaine de production avec des sachets d'essai avant de vous engager. Zhangzhou Jialong Technology Co., Ltd. publie les configurations de lignes sur https://jialongpacking.com/ pour permettre aux acheteurs de comparer les options. Une ligne de riz produisant 5 kg et 25 kg au cours de la même semaine dépend des recettes enregistrées de la machine d'emballage sous vide, et non de la capacité d'un seul opérateur à mémoriser deux processus.